燃气不锈钢管道弯管生产工艺与关键技术解析
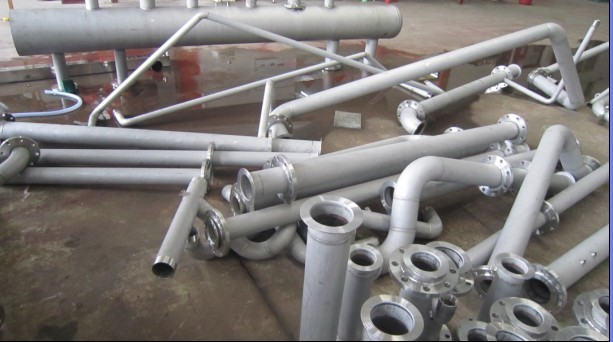
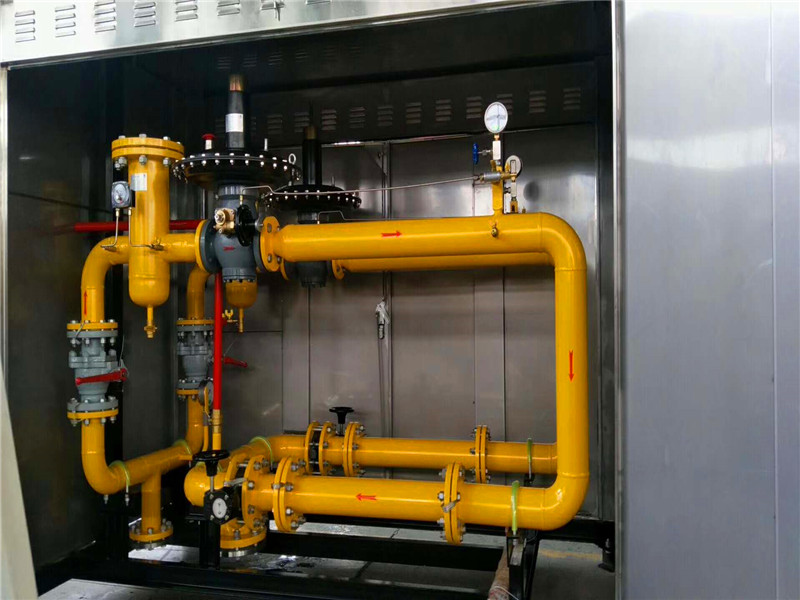
随着城市燃气输送工程的快速发展,不锈钢管道因其耐腐蚀、耐高压、寿命长等优点,逐渐成为燃气管道系统的优选材料。而在不锈钢管道的实际铺设过程中,弯管是不可或缺的管件之一。不锈钢弯管不仅能够改变管道走向,还能有效缓冲热胀冷缩带来的应力,提高系统的安全性与稳定性。本文将围绕燃气不锈钢管道弯管的生产工艺、技术要点及其在工程中的应用进行详细阐述。\n\n一、燃气不锈钢弯管的基本要求\n\n燃气管道对安全性要求极高,因此其使用的弯管必须满足以下基本条件:\n\n1. 材质优良:通常选用304、316L、321等奥氏体不锈钢,具备良好的耐蚀性和焊接性能。\n2. 尺寸精准:弯曲角度、壁厚、外径、弯曲半径等应符合国家或行业标准,如GB/T 12459、SH/T 3408等。\n3. 表面光洁:无裂纹、折叠、结疤等缺陷,内壁平滑以减少气体流动阻力。\n4. 耐压密封:能承受设计压力并保证长期密封,无渗漏隐患。\n\n二、不锈钢弯管的主要生产工艺\n\n目前生产不锈钢燃气弯管常见的方法有热弯、冷弯和推制弯管三种。\n\n1. 热弯工艺\n热弯是将管坯加热至900℃~1150℃后,在模具中进行弯曲变形。适用于大口径、厚壁管件。优点是可减少冷作硬化,弯曲后残余应力较小。缺点是能耗高,表面易氧化,对温度控制要求严格双。\n\n2. 冷弯工艺\n冷弯是在常温下通过弯管机对管材进行弯曲,可分为芯棒弯管、滚弯和压弯等。适用于中小口径管道,尺寸精度高、生产效率快。缺点是弯曲半径较小时易出现外侧减薄、内侧起皱等问题,需要合理设计芯棒和防皱模。\n\n3. 推制弯管工艺\n推制弯管是将管坯套在芯棒上,通过中频加热和液压推力使管材沿芯棒前进并成型。此法可生产弯曲半径小、壁厚均匀的弯头,特别适合燃气用不锈钢\n无缝弯管钢制弯头了大批量生产厚度均匀、质量稳定的产品。\n\n三、关键技术控制点\n\n1. 下料与坡口加工:采用等离子切割或数控切管机保证长度精度,坡口角度按焊接工艺要求定制。\n2. 加热温度控制:热弯时实时监测温度,避免过热导致晶间腐蚀或过低造成开裂延。\n3. 弯曲半径与速度匹配:过小的弯曲半径需要调整弯曲速度并加装防皱装置。\n4. 热处理与钝化:弯曲后进行固溶处理可消除加工硬化,\
如若转载,请注明出处:http://www.ghranqi.com/product/49.html
更新时间:2026-10-09 05:06:45